- Page d’accueil
- Centre multimédia
- Actualités & Presse
- Comment sinit exploite tout le potentiel des systèmes d’assistance digitaux grâce à la formation iQ.boost d’ENGEL – et réalise des économies mesurables
Comment sinit exploite tout le potentiel des systèmes d’assistance digitaux grâce à la formation iQ.boost d’ENGEL – et réalise des économies mesurables
Plus d’expertise. Moins de coûts.
Les systèmes d’assistance digitaux étaient déjà disponibles, mais c’est une formation pratique qui en a fait des outils pleinement intégrés à la production au quotidien. Aujourd’hui, sinit a réduit de moitié son taux de réclamations clients, diminué d’un tiers ses rebuts au démarrage et réalise au total 87.500 € d’économies par an.
Chez sinit, sur le site de production de Rödental, les matières, les moules et les exigences changent d’un jour à l’autre. L’entreprise fabrique plus de 1.200 produits actifs pour des secteurs allant de l’électrotechnique et de l’automobile à l’aéronautique et au spatial. Elle transforme des matières pouvant contenir jusqu’à 60% de fibres de verre et doit répondre à des exigences strictes en matière de résistance aux flammes. Vingt presses sans colonnes victory d’ENGEL fonctionnent sur le site au sein de cellules de production équipées de robots linéaires viper d’ENGEL et de systèmes d’assistance digitaux tels que iQ weight control, iQ clamp control et iQ flow control, tous connectés au système central de suivi de la production en atelier.
Mais sinit a fini par constater que la technologie seule ne suffisait pas. Bien que tous les systèmes d’assistance digitaux soient disponibles, ils n’étaient pas utilisés. Les opérateurs manquaient d’assurance et hésitaient à les activer. La formation iQ.boost d’ENGEL a permis à sinit de combler le fossé entre l’investissement dans la technologie et l’exploitation de tout son potentiel en production en série.
Le centre d’excellence dans les plastiques de Wöhner Industries Holding
sinit fait partie de Wöhner Industries Holding et est responsable de toutes les activités liées aux plastiques au sein du groupe. « Nous sommes l’unité stratégique dédiée aux plastiques, qui couvre toutes les étapes, du conseil lors de la conception des ensembles en plastique et de la fabrication des moules jusqu’à la production et à l’assemblage de composants complets », explique Alessandro Sattler, Director Technical Operations chez sinit. Le site de Rödental dessert un large éventail de marchés. L’électrotechnique, son principal marché et l’un des plus volatils, exige une disponibilité rapide associée à des standards de qualité élevés. Les autres domaines comprennent les intérieurs automobiles, les produits ménagers ainsi que la transformation de polymères hautes performances destinés à des applications critiques pour la sécurité. « Au final, tous les marchés exigent les mêmes choses : une production hautement efficace, des standards de qualité élevés et, surtout, de la disponibilité », souligne Sattler.
Diversité des matières et usure : un défi particulier
Chez sinit, des matières contenant jusqu’à 60% de fibres de verre sont fréquemment transformées en combinaison avec des additifs ignifugeants. Cela pose des défis spécifiques en production. « Les matières ignifugées sont notamment corrosives. Dès que le revêtement de protection est endommagé, l’usure progresse très rapidement lorsque des fibres de verre sont également présentes », explique Mike Stößel, Head of Plastics Production sur le site de Rödental. La durée de vie des vis de plastification n’était auparavant que de 18 mois.
Sur une longue période, sinit a travaillé avec ENGEL au développement de différents concepts de protection contre l’usure. « Nous avons opté pour une configuration différente et dépassons désormais largement la durée de vie précédente », confirme Stößel. sinit utilise également un scanner de tomographie informatisée dans son laboratoire qualité afin d’analyser les structures de la matière et d’inspecter les ensembles mécaniques. Cela permet de gagner beaucoup de temps lors de l’identification des causes premières des dysfonctionnements.
Pourquoi un seul constructeur de presses : 20 victory sans colonnes d’ENGEL
sinit exploite un site de production équipé exclusivement de presses à injecter ENGEL, avec des forces de fermeture allant de 50 à 300 To. « Utiliser des presses d’un seul constructeur constitue un avantage majeur pour les opérateurs, car ils n’ont pas à passer constamment d’un système de commande à un autre », explique Stößel pour justifier ce choix. Dans un contexte de renouvellement normal des effectifs et de pénurie de personnel qualifié, cela réduit considérablement le temps nécessaire à la formation des nouveaux collaborateurs. Chaque cellule de production est équipée d’un robot linéaire viper d’ENGEL dont la commande est entièrement intégrée au système de commande de la presse : un seul système d’exploitation, une seule sauvegarde des données et une seule interface utilisateur.
Avec plus de 1.200 produits actifs, la conception sans colonnes de la série victory offre des avantages opérationnels évidents. « J’ai beaucoup plus de liberté dans la zone du moule, je peux utiliser toute la largeur des plateaux de montage et même produire sur des presses avec une force de fermeture plus faible », explique Stößel. La faible hauteur sous plafond du site de Rödental constitue un autre aspect pratique à prendre en compte. « La presse sans colonnes nous permet de changer de grands moules d’une manière qui serait tout simplement impossible autrement », ajoute Sattler.
Les systèmes d’assistance digitaux en pratique
Chez sinit, les cellules de moulage par injection ENGEL sont équipées des systèmes d’assistance digitaux iQ clamp control et iQ weight control. Des exemples pratiques démontrent clairement leurs avantages.
sinit a réalisé une comparaison en interne afin de déterminer la force de fermeture optimale. « Nous avons volontairement organisé un concours « opérateur contre machine », et constaté que la machine déterminait la force de fermeture plus rapidement et plus précisément », rapporte Sattler. En moyenne, les forces de fermeture calculées automatiquement nécessitaient 3% d’énergie en moins que les réglages déterminés manuellement. Un autre avantage, qui ne peut pas être exprimé directement en chiffres énergétiques, est venu s’y ajouter : une meilleure mise à l’air du moule et, par conséquent, moins de rebuts. « Avec iQ clamp control, le résultat ne dépend pas de l’opérateur : j’obtiens le même résultat à chaque fois », souligne Stößel. Avec les matières ignifugées notamment, qui libèrent d’importantes quantités de gaz, une meilleure évacuation de l’air par le plan de joint du moule apporte un bénéfice supplémentaire en matière de qualité.
iQ weight control compense les variations de viscosité au sein d’une même injection. Ces fluctuations sont dues non seulement aux différences entre les lots, mais aussi aux variations du niveau de séchage et de la température, voire aux courants d’air. « La plus grande stabilité des process a réduit d’environ un tiers nos rebuts au démarrage », explique Sattler. En fonction du produit, du moule et de la matière, sinit estime les économies annuelles à environ 2.500 € par presse à injecter équipée d’iQ weight control. Sur les 20 presses de son parc qui en sont équipées, cela représente 50.000 €. Pour les nouvelles presses, l’entreprise commande désormais la licence dès le départ lorsque l’application le justifie. Stößel résume l’objectif global : « Nous voulons que nos process soient aussi fiables que possible et permettre une production sans opérateur chaque fois que cela est réalisable. »
Le point clé : une technologie disponible, mais pas utilisée
sinit avait investi dans les systèmes d’assistance, mais ceux-ci n’étaient pas activés en production. L’obstacle n’était pas technique, mais lié au manque d’assurance des collaborateurs. « Nous avons constaté que, bien que nous disposions des systèmes d’assistance, ils n’étaient pas réellement utilisés. Cela s’expliquait principalement par le fait que nos collègues n’étaient pas sûrs d’eux et craignaient de faire des erreurs », reconnaît Sattler. Stößel va droit au cœur du problème : « Il n’y a rien de pire que de disposer d’équipements de haute technologie et de ne pouvoir exploiter qu’une fraction de leurs capacités parce que les collaborateurs ne savent pas comment les utiliser de manière sûre et efficace.»
La réponse a été la formation iQ.boost d’ENGEL. Ce programme de deux jours s’adresse aux régleurs, aux opérateurs de presse et au personnel chargé des essais. Il apporte une expertise pratique des process liés aux systèmes d’assistance iQ, en combinant les principes théoriques avec une mise en service guidée et des essais documentés réalisés avec de véritables produits. sinit a adopté une approche systématique de la formation : dans un premier temps, les collaborateurs ont participé à des séminaires classiques au centre de formation ENGEL ; trois formations iQ.boost ont ensuite été organisées sur le propre site de sinit, en petits groupes de cinq participants au maximum. « La principale différence était que la formation avait lieu chez nous. Nous avons commencé sur la presse virtuelle, puis consacré une journée et demie à des essais pratiques avec nos propres produits. Chacun a ainsi pu essayer lui-même », explique Stößel. À l’issue de chaque formation, sinit recevait un rapport documenté détaillant les améliorations mesurables apportées au process. « Un rapport PDF adapté à la direction », précise Stößel.
Ce qui a changé après iQ.boost
L’impact d’iQ.boost se manifeste à plusieurs niveaux. Le plus important est que les systèmes sont désormais réellement utilisés. « Nous constatons une bien plus grande confiance dans leur utilisation, et les fonctionnalités dont nous disposions déjà sont désormais réellement exploitées parce que les collaborateurs comprennent leur fonctionnement et leur utilité », confirme Sattler. Cela a généré un bénéfice financier immédiat pour sinit, avec un taux de réclamations clients divisé par deux. Mais autre chose a également changé – quelque chose qu’aucun rapport ne peut mesurer. « Notre objectif est que les opérateurs puissent décider de manière autonome quel système utiliser dans chaque situation », explique Stößel, décrivant cette évolution au sein de l’atelier. Les collaborateurs qui hésitaient auparavant prennent désormais les bonnes décisions concernant le process de manière proactive et avec assurance. « Le programme de formation est extrêmement important pour nous et nous continuerons à y investir à l’avenir », souligne Sattler.
Suivi de la production en atelier : les données en temps réel comme langage commun
sinit utilise le système de suivi de la production en atelier d’ENGEL pour disposer de la transparence nécessaire à la production. Pour Stößel, en tant que responsable de production, il constitue la base pour évaluer chaque jour les performances. « Chaque entreprise veut connaître les raisons des temps d’arrêt, son TRS et son taux de qualité. Pour moi, il est important d’avoir rapidement une vue d’ensemble du fonctionnement de la production. » Sattler ajoute les avantages organisationnels : « Les données sont disponibles en temps réel, à tout moment et depuis n’importe où. Tout le monde travaille à partir des mêmes données et nous économisons plusieurs heures chaque jour. » sinit a calculé précisément ce que cela représente. La direction de la production, la planification de la production et les trois responsables d’équipe économisent le temps auparavant consacré à la saisie manuelle des données, au suivi des demandes d’information et aux déplacements entre les différents services. Au total, cela représente trois heures par jour, soit environ 750 heures par an sur la base de 250 jours ouvrés. En prenant un coût de main-d’œuvre de 50 € par heure, cela correspond à un bénéfice économique d’environ 37.500 € par an.
Un partenariat étroit et une assistance rapide
ENGEL comprend les besoins spécifiques de sinit. Lors de la configuration de nouvelles cellules de production, ENGEL attire de manière proactive l’attention sur des détails d’équipement qui pourraient autrement être négligés. « ENGEL sait exactement comment nous travaillons. Ils ont développé une très bonne compréhension de notre activité », explique Sattler pour décrire ce qu’il apprécie dans ce partenariat. sinit apprécie également la flexibilité du fournisseur de solutions de moulage par injection lorsqu’il s’agit de répondre à des exigences particulières concernant les périphériques, les protections et les solutions d’automatisation intégrées.
Grâce à la proximité du site ENGEL de Nuremberg, les délais d’intervention du service sont généralement inférieurs à 24 heures. Stößel cite un exemple : une vanne est tombée en panne un jeudi et la pièce de rechange n’aurait normalement pas été disponible avant le mardi suivant. « Le technicien de service a proposé de démonter la vanne d’une presse située dans le centre technique de Nuremberg. Elle a été installée ici dès le lendemain matin et la presse a pu reprendre sa production », se souvient Stößel. Cinq jours de capacité de production perdue sont extrêmement difficiles à rattraper. C’est dans ces moments-là que la valeur d’un partenariat fiable devient évidente.
Conclusion
sinit démontre qu’investir dans des systèmes d’assistance digitaux n’est que la première étape. Donner aux opérateurs les compétences et l’assurance nécessaires constitue l’un des leviers les plus importants. Chez sinit, la formation iQ.boost d’ENGEL a permis de combler le fossé entre la disponibilité de la technologie et son utilisation efficace en production en série. Un taux de réclamations clients réduit de moitié, un tiers de rebuts au démarrage en moins, des collaborateurs qui utilisent les outils digitaux de manière autonome, ainsi qu’environ 37.500 € d’économies grâce au suivi de la production en atelier et 50.000 € grâce à iQ weight control : pour sinit, qui compte plus de 1.200 produits actifs et s’engage en faveur d’une production compétitive en termes de coûts en Allemagne, ces résultats constituent des avantages concurrentiels concrets.
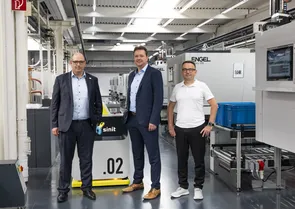
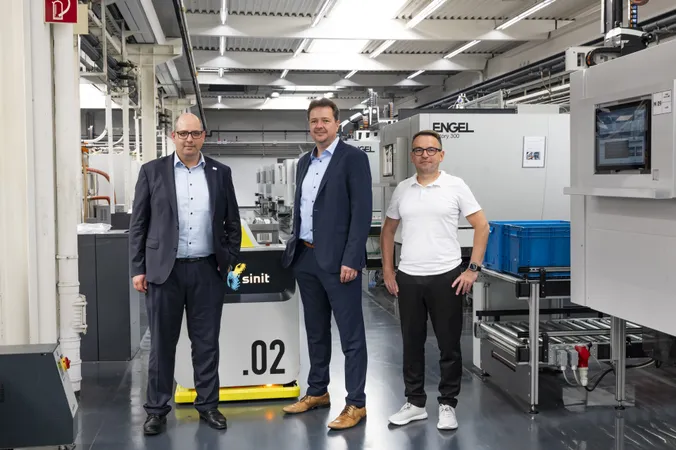
Une équipe parfaitement coordonnée : Alessandro Sattler, Director Technical Operations chez sinit, Tobias Theuerkauf d’ENGEL Deutschland et Mike Stößel, Head of Plastics Production chez sinit (de gauche à droite).
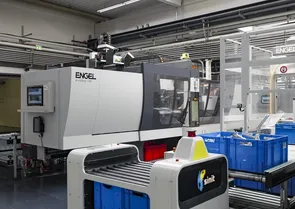
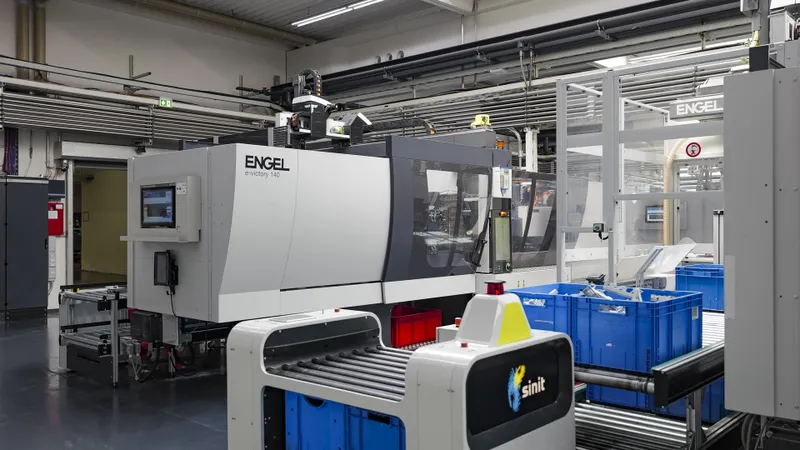
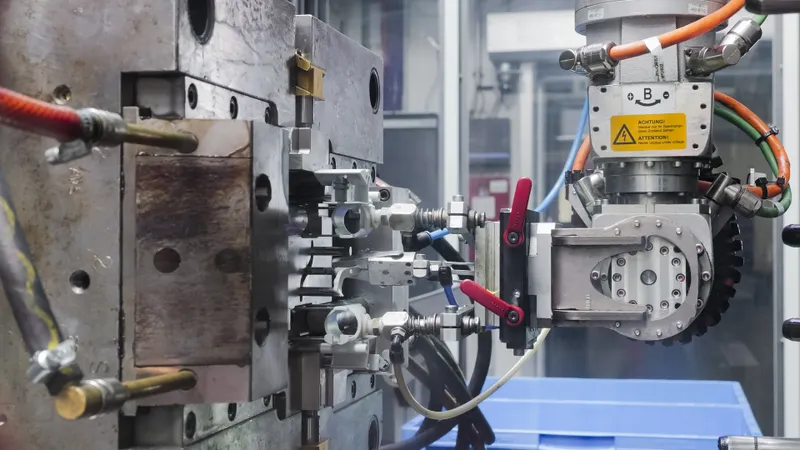
Production de composants électriques sur une e-victory 140.
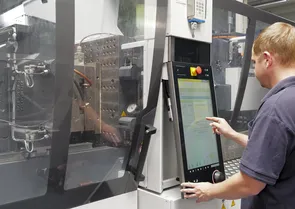
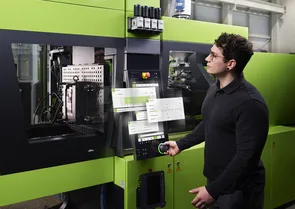
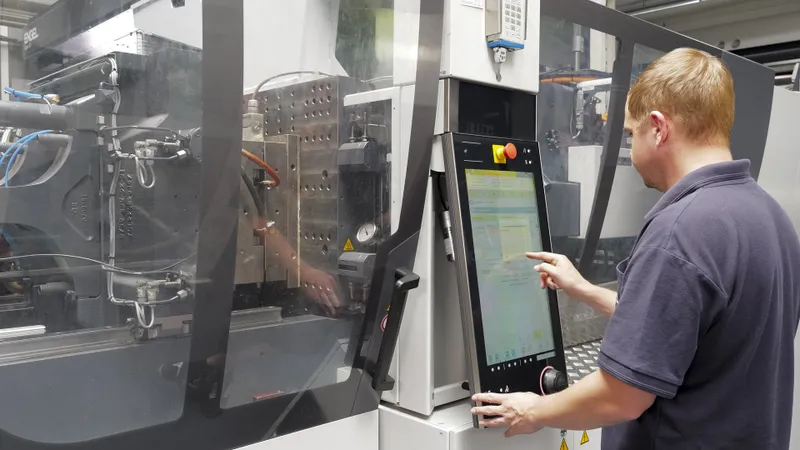
Réglage des paramètres d’iQ weight control sur le système de commande CC300.
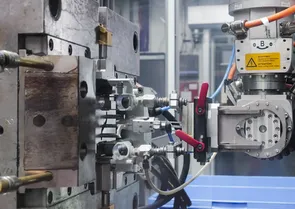
Fabrication d’un porte-fusible chez sinit.
Les solutions digitales optimisent les process de production et facilitent le travail quotidien sur la presse.